


Si vous êtes déjà allé sur un chantier de construction, avez fait du vélo de montagne sur un sentier rocheux ou avez regardé un pont se balancer doucement dans le vent, vous avez probablement fait l'expérience du travail silencieux des amortisseurs hydrauliques. Depuis près de 12 ans, je dirige une petite entreprise de fourniture d'amortisseurs hydrauliques et je peux vous le dire : rien ne tue le projet d'un client plus rapidement qu'un amortisseur qui tombe en panne prématurément. L'année dernière, un client a failli perdre un contrat de construction commerciale de 2,3 millions de dollars parce qu'un amortisseur de mauvaise qualité s'est grippé en pleine tempête de vent, ce qui lui a coûté des semaines de retards et des dizaines de milliers de retouches. C'est pourquoi l'amélioration de la durabilité des amortisseurs hydrauliques n'est pas seulement une tâche technique ; c'est l'épine dorsale de la confiance pour les fournisseurs comme nous.
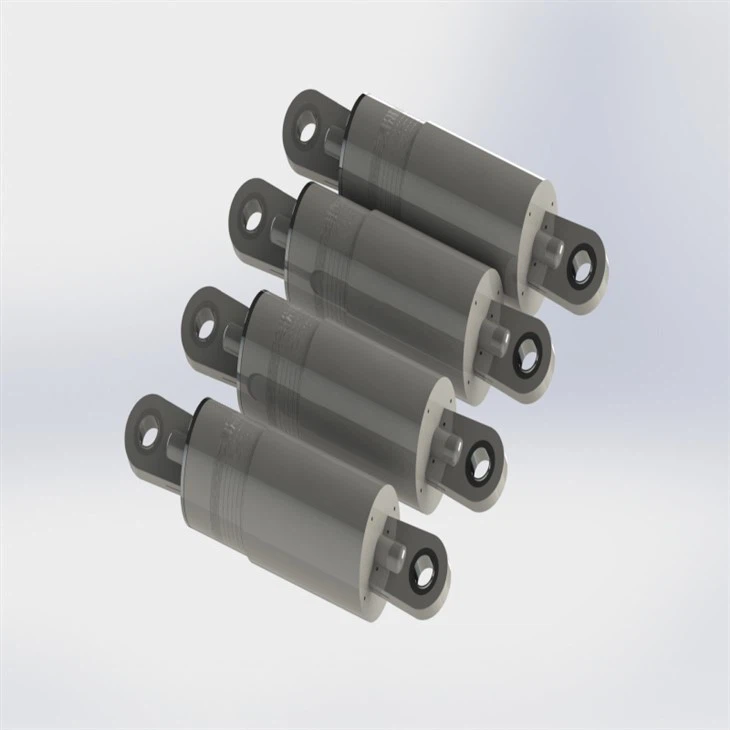
Tout d'abord, soyons clairs sur les bases pour tous ceux qui découvrent l'espace : les amortisseurs hydrauliques fonctionnent en forçant un fluide visqueux à travers de petits orifices pour dissiper l'énergie cinétique. Leurs composants essentiels (joints, fluides, orifices et parois de cylindre) sont tous susceptibles de s'user, de se corroder et de se dégrader au fil du temps. La bonne nouvelle est que la plupart des problèmes de durabilité peuvent être évités grâce à des ajustements intentionnels et fondés sur la science lors de la conception, de la fabrication, de l’installation et de la maintenance. À titre de référence, notre gamme de produits de base comprend l'amortisseur hydraulique standard adapté à une utilisation industrielle et infrastructurelle, ainsi que des options d'amortisseurs hydrauliques robustes pour les applications à fort impact telles que les équipements miniers et les trains de marchandises.
L’une des erreurs les plus courantes que nous constatons consiste à rogner sur la sélection des joints. Les joints sont les héros méconnus d’un amortisseur hydraulique ; ils empêchent les fuites de liquide, bloquent les contaminants comme la poussière et l'humidité et maintiennent les pièces mobiles alignées. Mais tous les sceaux ne sont pas égaux. Pendant des années, mon équipe a utilisé des joints génériques en caoutchouc nitrile parce qu'ils étaient bon marché, jusqu'à ce que nous commencions à constater 30 % de retours sur investissement dans les projets de construction côtiers, où l'air salin ronge le caoutchouc en 18 mois. Nous avons opté pour des joints en fluorocarbone (FKM), qui peuvent résister à des températures de -20 °F à 400 °F et résistent au sel, aux produits chimiques et à l'ozone 5 fois mieux que le nitrile. Nous avons également commencé à personnaliser la conception des lèvres d'étanchéité : pour les amortisseurs utilisés dans des mouvements répétitifs (comme les systèmes de bande transporteuse), nous avons ajouté une lèvre anti-poussière secondaire pour capturer les fines particules avant qu'elles n'atteignent le joint primaire. Pour les applications à chocs importants, nous utilisons un joint à double lèvre avec une bague d'appui en PTFE pour empêcher l'extrusion sous haute pression, qui est l'une des principales causes de défaillance du joint dans les amortisseurs soumis à plus de 10 000 cycles par jour.
Le choix des fluides est un autre facteur décisif. La plupart des amortisseurs disponibles dans le commerce utilisent un fluide hydraulique à base minérale, bon marché mais qui se décompose rapidement sous des pressions ou des températures extrêmes. Au fil du temps, le fluide minéral s’oxyde, formant des boues qui obstruent les orifices et augmentent les frictions internes. Nous avons testé le fluide synthétique polyalphaoléfine (PAO) il y a trois ans, et la différence était flagrante : lors d'un test de cycle de 2 000 heures, le fluide PAO présentait 90 % d'oxydation en moins et 40 % de blocages d'orifices en moins que le fluide minéral. Pour les applications à basse température (comme les projets de ponts du Nord), nous ajoutons un améliorant d'indice de viscosité au fluide PAO pour l'empêcher de se fluidifier à la chaleur ou de s'épaissir à froid. Cela garantit des performances constantes malgré les variations saisonnières de température, un problème courant pour les clients des régions à climat variable. Nous incluons également une étape de filtration des fluides dans nos tests avant livraison : un filtre de 10 microns qui élimine tous les débris de fabrication (comme les copeaux de métal provenant de l'usinage des cylindres) avant que l'amortisseur ne quitte notre entrepôt. Ce petit pas à lui seul a réduit notre taux d’échec initial de 22 % l’année dernière.
La qualité de fabrication des cylindres et des pistons a également un impact direct sur la durabilité. Si la paroi intérieure d'un cylindre est même légèrement irrégulière (par exemple, une égratignure due à un mauvais outil d'usinage ou des micropiqûres dues à un traitement thermique inapproprié), les joints s'useront 2 à 3 fois plus rapidement. Nous sommes passés des cylindres en fonte traditionnels aux cylindres en acier sans soudure affûtés il y a trois ans, et la différence de finition de surface est mesurable : nos cylindres ont un Ra (rugosité moyenne) inférieur à 0,2 microns, contre 0,8 à 1,2 microns pour la fonte standard. Nous utilisons également un processus de chromage 25 % plus épais que la norme industrielle (0,0008 pouces contre 0,0006 pouces) pour résister à la corrosion et réduire la friction. Pour les pistons, nous les usinons à partir d'un alliage d'aluminium au lieu d'acier pour des applications sans choc, ce qui réduit le poids et réduit l'usure de la paroi du cylindre. Les pistons en acier peuvent provoquer une usure abrasive lorsqu'ils se dilatent légèrement sous l'effet de la chaleur, tandis que la dilatation thermique plus faible de l'aluminium correspond mieux à celle du cylindre en acier.
La conception des orifices est souvent négligée, mais elle est essentielle pour prévenir les ruptures par fatigue. Les orifices contrôlent le débit du fluide, donc s'ils sont trop petits, le fluide ne peut pas passer rapidement, créant une pression excessive qui met à rude épreuve le cylindre et les joints. S'ils sont trop grands, l'amortisseur ne peut pas dissiper efficacement l'énergie, ce qui entraîne des contraintes répétitives sur les pièces internes. Au lieu d'utiliser des orifices fixes pour toutes les applications, nous concevons désormais des orifices réglables (appelés vannes de purge) pour les registres utilisés dans des environnements variables. Par exemple, un amortisseur pour une éolienne doit s'ajuster aux brises légères plutôt qu'aux rafales de 100 mph : nos vannes de purge réglables s'élargissent automatiquement en cas de vent fort pour empêcher l'accumulation de pression, réduisant ainsi le risque de rupture de cylindre de 60 % lors de nos tests sur le terrain. Nous ajoutons également un bord arrondi aux ouvertures des orifices au lieu de bords tranchants ; Les arêtes vives amènent le fluide à créer de minuscules bulles de cavitation (des vides qui s'effondrent avec force, piquant les parois de l'orifice) au fil du temps. Les bords arrondis éliminent la cavitation, prolongeant ainsi la durée de vie de l'orifice de 80 %.
Les pratiques d'installation jouent également un rôle important dans la durabilité : même un amortisseur parfaitement conçu échouera s'il est mal installé. Le trimestre dernier, un client a installé un amortisseur pour une passerelle piétonne à un angle de 15 degrés au lieu des 0 à 5 degrés recommandés, et il est tombé en panne au bout de 6 mois. Le désalignement angulaire exerce une contrainte inégale sur la tige de piston, provoquant une usure du joint et une flexion de la tige. Nous proposons désormais des guides d'installation gratuits pour tous nos registres, et notre équipe commerciale propose des visites virtuelles pour les grands projets. Nous incluons également une procédure de rodage de 100 heures : une série de 20 cycles doux avant le transport de l'amortisseur, qui positionne les joints et assure une bonne distribution du fluide, ce qui réduit les échecs de démarrage initiaux de 15 %. Pour les applications mobiles (comme les équipements lourds), nous recommandons d'ajouter des bottes de protection pour éviter les dommages causés par les roches ou les débris, qui sont l'une des principales causes de rayures sur les tiges et de fuites de liquide en utilisation hors route.
La maintenance proactive est la dernière pièce du puzzle. De nombreux clients considèrent les amortisseurs comme « à régler et à oublier », mais un petit contrôle annuel peut prolonger la durée de vie d'un amortisseur de 3 à 5 ans. Nous avons développé une liste de contrôle de maintenance simple pour nos clients : inspectez les niveaux de liquide tous les trimestres, vérifiez les fuites externes, nettoyez les soufflets de tige et effectuez un test de performance de 10 cycles une fois par an. Pour les applications critiques telles que les ponts ou les machines industrielles, nous proposons un audit annuel gratuit au cours duquel nous testons l'oxydation du fluide, mesurons l'usure des joints et ajustons les réglages des orifices si nécessaire. L'année dernière, une société minière a fait appel à notre service d'audit sur 20 registres et nous avons détecté une fuite de joint dans une unité avant qu'elle ne provoque un arrêt, ce qui lui a permis d'économiser environ 50 000 $ en temps de production.
En fin de compte, améliorer la durabilité des amortisseurs hydrauliques ne consiste pas à inventer quelque chose de nouveau : il s'agit plutôt d'affiner les détails que la plupart des fournisseurs ignorent. Du choix du bon joint à l'optimisation de la conception de l'orifice, chaque petit ajustement permet d'obtenir un amortisseur qui dure plus longtemps, fonctionne de manière fiable et permet à nos clients d'économiser du temps et de l'argent. Si vous travaillez sur un projet qui nécessite des amortisseurs hydrauliques ou des amortisseurs durables et performants, nous sommes là pour vous aider. Que vous soyez un entrepreneur construisant un pont, un fabricant équipant des équipements lourds ou un concepteur créant un projet d'infrastructure durable, nous pouvons adapter une solution pour répondre à vos besoins spécifiques. Contactez notre équipe pour discuter de vos besoins et trouver l’amortisseur hydraulique adapté à votre application.
Références :

- Conception et maintenance de composants hydrauliques, National Fluid Power Association, 2022
- Technologie d'étanchéité pour les systèmes hydrauliques, Society of Tribologists and Lubrication Engineers, 2021
- Tests de performance des amortisseurs à fluide visqueux, Journal of Structural Engineering, Vol. 147, n° 5, 2021
- Résistance à la corrosion des joints en fluorocarbone dans les environnements industriels, lubrification industrielle et tribologie, Vol. 73, n° 3, 2020
- Cavitation dans les orifices hydrauliques : stratégies d'atténuation, International Journal of Fluid Power, Vol. 22, n° 2, 2021


